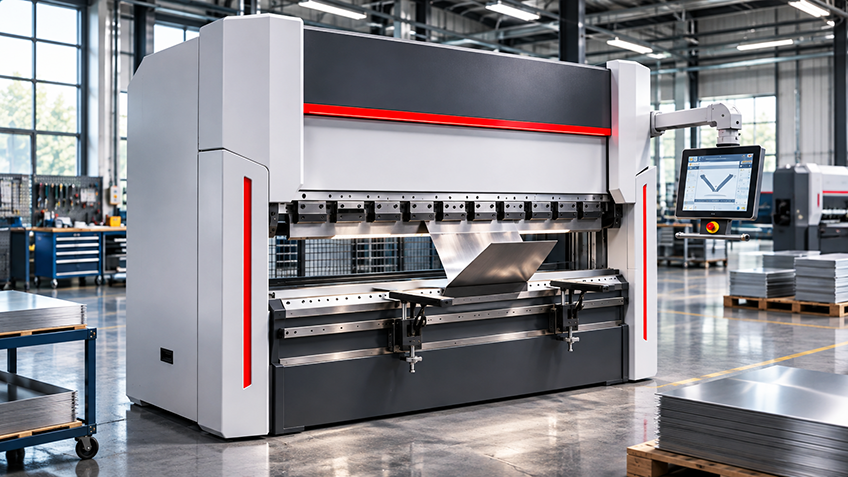
Moderna kantpressar kan utrustas med en lång rad verktygstyper, och valet påverkar allt från bockningsradien till hur mycket kraft maskinen behöver. Ändå kretsar diskussionen oftast kring presskraft och arbetslängd.
I praktiken är det verktygen som avgör vilka detaljer som faktiskt går att tillverka, och hur bra de blir. Den här genomgången tar upp sambanden.
Stans och dyna
Det övre verktyget kallas stans och sitter i pressbalken. Under arbetsstycket sitter dynan, som i normalfallet har en V-formad öppning.
När stansen pressas ned böjs plåten över dynans två kanter. Stansens spetsradie och dynans öppningsbredd är de två mått som styr resultatet mest.
V-öppningens betydelse
Dynans öppningsbredd påverkar tre saker samtidigt: hur stor presskraft som krävs, vilken innerradie bockningen får och hur stor risken för märken i plåtytan blir.
En bredare öppning sänker kraftbehovet eftersom plåten får längre hävarm. Samtidigt blir innerradien större, vilket inte alltid är önskvärt.
En smalare öppning ger mindre radie men kräver mer kraft och ökar trycket mot plåtytan vid kontaktpunkterna. På ömtåliga eller ytbehandlade material kan det ge synliga märken.
En vanlig utgångspunkt
I verkstadssammanhang används ofta tumregeln att V-öppningen väljs till ungefär sex till åtta gånger materialtjockleken för tunnare plåt. Det är en startpunkt snarare än en regel, och förhållandet justeras utifrån material och krav på radie.
Luftbockning och bottning
Vid luftbockning pressas plåten inte hela vägen ned i dynan. Materialet vilar mot dynans två kanter medan stansen trycker ned mitten, och vinkeln bestäms av hur långt stansen går.
Fördelen är flexibilitet. Samma verktygsuppsättning kan ge många olika vinklar, vilket minskar antalet verktygsbyten. Nackdelen är större känslighet för variationer i materialet.
Vid bottning pressas plåten ned mot dynans botten. Vinkeln blir mer repeterbar och återfjädringen mindre, men kraftbehovet ökar kraftigt och verktyget måste matcha den önskade vinkeln.
Återfjädring
När kraften släpper vill materialet delvis återgå mot sin ursprungliga form. Det innebär att den färdiga vinkeln skiljer sig från vinkeln under belastning.
Hur mycket beror på materialets hållfasthet, tjockleken och bockningsradien. Höghållfast stål fjädrar tillbaka mer än mjukt stål, och en större radie ger mer återfjädring än en liten.
Kompensationen görs genom att bocka något förbi den önskade vinkeln. Moderna styrsystem kan hantera detta automatiskt utifrån inmatade materialdata, men provbockning i det aktuella materialet är fortfarande det säkraste sättet att hitta rätt.
Segmenterade verktyg
Verktyg som är uppdelade i segment kan sättas samman till olika bredder. Det gör det möjligt att anpassa verktygets längd efter arbetsstycket i stället för att använda hela maskinlängden.
Nyttan blir tydlig vid detaljer med uppvikta sidor, exempelvis lådor och kapslingar. Genom att välja en verktygsbredd som är kortare än detaljen kan de redan bockade sidorna passera vid sidan om verktyget.
Specialverktyg
Utöver standardverktyg finns kantpressverktyg för särskilda bockningar. Svanhalsverktyg har en profil som ger plats för redan bockade partier, vilket behövs vid Z-formade och andra återvändande geometrier.
Radieverktyg används när en jämn kurva önskas i stället för en skarp bockning. Falsningsverktyg för kantpress används för att vika plåtkanten helt tillbaka mot sig själv, vilket både styvar upp detaljen och tar bort en vass kant.
Verktygsinfästning och byten
De flesta europeiska kantpressverktyg följer gemensamma profilstandarder, ofta benämnda R1, R2 och R3. Det gör att verktyg från olika tillverkare kan kombineras, och att en befintlig verktygspark ofta kan följa med till en ny maskin.
Hur verktygen fästs i maskinen påverkar omställningstiden mer än vad många räknar med. Snabbfästen med klämmor går snabbare att växla än traditionella lösningar med skruvar.
I verkstäder med korta serier och många omställningar kan tiden för verktygsbyten utgöra en betydande del av den totala produktionstiden. Det är en faktor som är värd att ta med i utvärderingen av en maskin, vid sidan av presskraft och arbetslängd.
Underhåll av verktygen
Verktyg slits, särskilt dynans kanter där plåten glider under bockningen. Slitage ger gradvis förändrade resultat, ofta utan att någon lägger märke till det förrän måtten börjar avvika.
Regelbunden kontroll och rengöring förlänger livslängden. Verktyg bör förvaras skyddade från smuts och fukt, eftersom repor och korrosion på verktygsytan överförs direkt till plåten.
Om Saluco
Saluco är helhetsleverantör av maskiner, verktyg och service till plåtindustrin. Kantpressarna i sortimentet kommer från Savika och Euromac.