
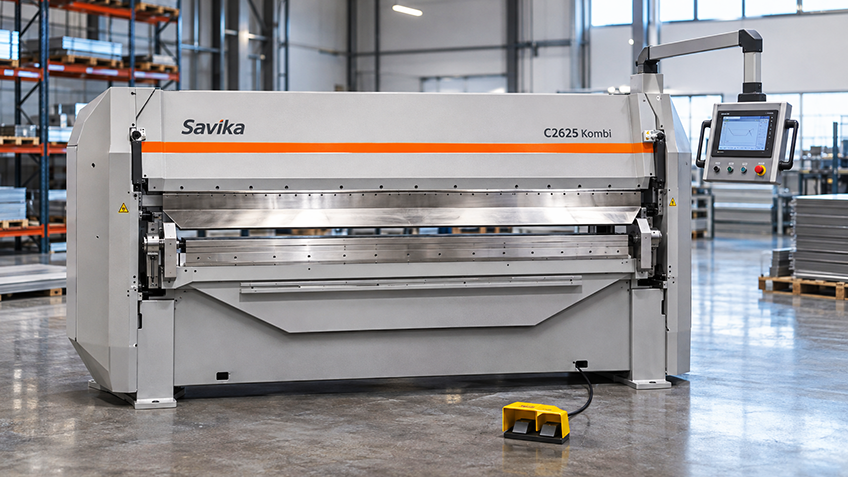
Utbudet av kantvikar täcker hela spannet från kompakta manuella maskiner till motordrivna system med programmerbara bakanslag. Valet mellan dem avgörs sällan av den tekniska kapaciteten, eftersom båda typerna viker plåt enligt samma princip.
Det som skiljer dem åt är hur mycket arbete som läggs på operatören och hur många detaljer som ska produceras. Här går vi igenom vad det innebär i praktiken.
Den manuella kantviken
I en manuell maskin sker både fastspänning och vikning med handkraft. Operatören klämmer fast plåten med en spak och svänger sedan upp vikbalken för hand.
Styrkan ligger i enkelheten. Det finns få komponenter som kan gå sönder, maskinen kräver ingen elanslutning och den kan placeras där arbetet utförs. Mindre modeller går att flytta med sig till byggarbetsplatser.
Begränsningen är fysisk. Kraften som krävs ökar med både plåttjocklek och bocklängd, och vid längre arbetsstycken i grövre material blir arbetet tungt. Vinkelnoggrannheten beror också mer på operatörens handlag.
Semimotoriserade maskiner
En mellanvariant kombinerar manuell hantering med motordrift i det moment som kräver mest kraft. Vanligast är att plåten spänns fast manuellt medan vikbalken drivs med elmotor.
Det tar bort den tyngsta delen av arbetet utan att maskinen blir lika komplex eller dyr som en helt motordriven lösning. För verkstäder som arbetar med längre profiler men inte har volymer som motiverar full automation kan det vara en rimlig nivå.
Motordrivna kantvikar
I en helt motordriven maskin är både klämbalk och vikbalk motoriserade, och på en del modeller även bakanslaget. Operatören styr förloppet från en panel eller med fotpedal.
Den stora skillnaden är repeterbarheten. Vinklar kan ställas in och upprepas, och ett motoriserat bakanslag gör att måtten blir desamma mellan detaljer oavsett vem som kör maskinen.
Vid serieproduktion blir tidsvinsten betydande, eftersom operatören inte behöver mäta och justera inför varje bockning. Vilka styrfunktioner som finns varierar mellan modeller.
Krökningskompensering
På längre maskiner finns ofta en krökningskompensering, även kallad bombering, som motverkar att vikbalken fjädrar ut i mitten under belastning. Utan kompensering kan vinkeln bli något öppnare mitt på en lång bockning än vid ändarna.
Vad som bör styra valet
Produktionsvolymen är den tydligaste indikatorn. Vid enstaka detaljer och varierande arbeten räcker ofta en manuell maskin. Vid återkommande serier kan motordriften betala sig i sparad tid.
Plåttjockleken sätter en praktisk gräns för vad som är rimligt att göra manuellt. Ju grövre material och ju längre bockning, desto tyngre blir arbetet.
Arbetsmiljön är ett skäl som ibland väger tyngre än produktiviteten. Upprepade tunga lyft och vridmoment kan ge belastningsskador över tid, och det är en kostnad som inte syns i maskinkalkylen.
Praktiska förutsättningar
Motordrivna maskiner kräver elanslutning och fast placering. I lokaler där elmatningen är begränsad kan det innebära kompletteringar.
Golvyta och utrymme runt maskinen behöver också planeras, särskilt för längre modeller där plåten ska kunna hanteras på båda sidor.
Att kombinera
Många verkstäder har båda typerna. En motordriven maskin tar serierna och de långa profilerna, medan en mindre manuell används för enstaka detaljer och för arbeten som behöver utföras utanför verkstaden.
Det är ofta en mer kostnadseffektiv lösning än att binda upp den större maskinen för småjobb som en enkel maskin klarar lika bra.
Kostnadsbilden
Prisskillnaden mellan en manuell och en motordriven maskin av motsvarande arbetslängd är betydande. För mindre verksamheter kan den ensam avgöra valet.
Samtidigt bör kalkylen omfatta mer än inköpspriset. Om den motordrivna maskinen kortar tiden per detalj märkbart, och volymerna är tillräckliga, kan skillnaden återbetalas på rimlig tid.
En enkel metod är att uppskatta tidsåtgången per detalj med respektive maskin och multiplicera skillnaden med årsvolymen. Resultatet ställs mot prisskillnaden.
Andrahandsvärde
Kantvikar har generellt god hållbarhet och behåller värde över tid, förutsatt att de underhållits. Det gäller särskilt mekaniskt enkla manuella maskiner, som har få komponenter som kan bli omoderna.
För motordrivna maskiner är styrsystemet den del som åldras snabbast. En maskin med ett modernt och väl spritt styrsystem är normalt lättare att sälja vidare än en med ett proprietärt system från en mindre tillverkare.
Om Saluco
Saluco är helhetsleverantör av maskiner, verktyg och service till plåtindustrin och ventilationsföretag. Kantvikarna i sortimentet kommer från HMT, Metallkraft och Savika.